Dans les installations industrielles soumises à des cadences soutenues et à des environnements agressifs (sidérurgie, chimie, agroalimentaire, énergie, ferroviaire, offshore), les organes mobiles s’usent prématurément. Tiges de vérins pneumatiques et hydrauliques, colonnes de guidage linéaire, rotules et vis à billes sont exposées aux poussières abrasives, aux copeaux d’usinage, aux projections d’huiles chaudes et aux brouillards corrosifs.
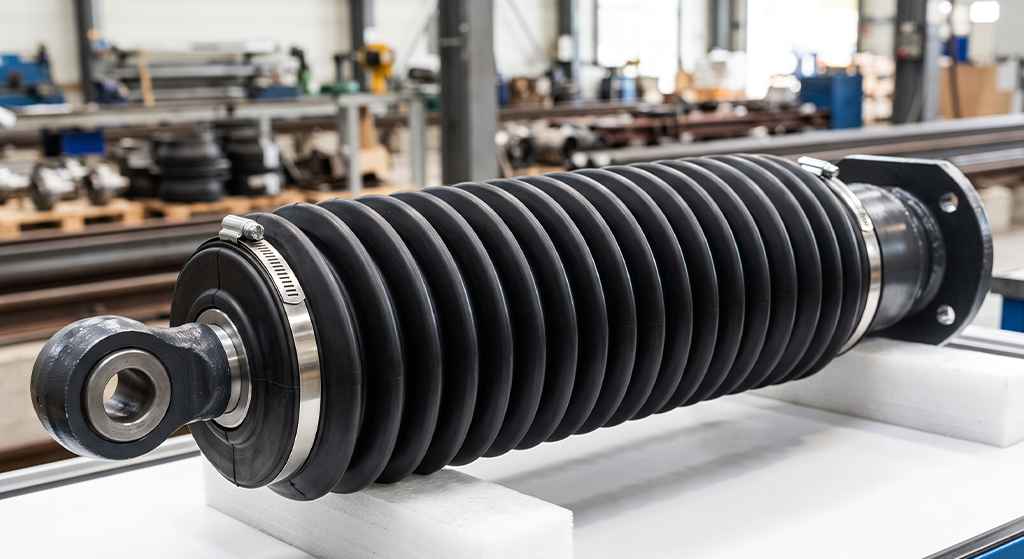
Un soufflet de protection en élastomère conçu sur mesure isole ces organes de leur environnement et limite la maintenance corrective. Ce guide du Bureau d’Études d’Europe Joints Services (EJS) présente les paramètres de dimensionnement, la comparaison entre soufflets moulés et soufflets trempés, et les critères de choix de l’élastomère.
1. Les paramètres de dimensionnement d’un soufflet
Le dimensionnement d’un soufflet ne se limite pas au diamètre de la tige et à l’entraxe disponible. Il repose sur l’analyse de la cinématique et de l’environnement de l’application :
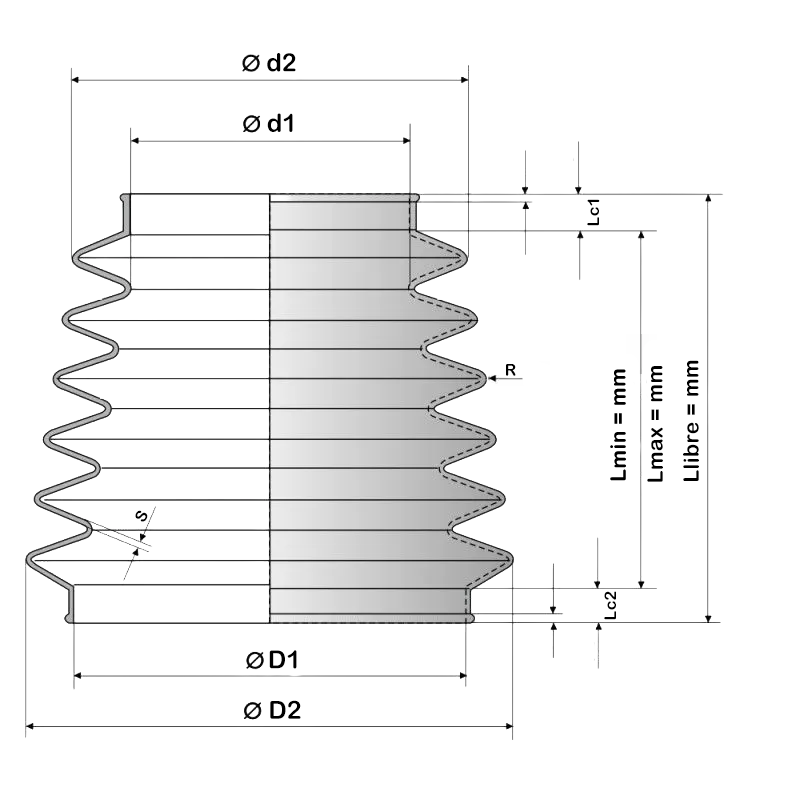
- Course axiale (Lmin et Lmax) : la longueur comprimée (Lmin) et la longueur déployée (Lmax) déterminent le nombre de plis, la géométrie des flancs et l’épaisseur de paroi. Un rapport d’extension mal défini provoque un étirement excessif de la matière et des amorces de déchirure en fond de pli.
- Débattement radial, angulaire et désalignement : lorsque le mouvement combine translation et basculement (rotules, transmissions, suspensions), le soufflet doit absorber ces déplacements sans plis rentrants ni contact avec la tige.
- Fréquence et vitesse de cycle : en cycles rapides, le volume d’air intérieur varie brusquement. Sans évent d’équilibrage ou clapet filtrant, le soufflet est aspiré contre la tige à la compression ou gonfle à l’extension, ce qui génère frottement et usure.
- Fixations et terminaisons : les extrémités doivent rester étanches et en place sous vibrations : collerettes lisses pour colliers de serrage (à vis sans fin ou à tourillon), collerettes à talon pour montage en gorge, ou brides plates percées.
- Environnement : fluides en contact, températures mini et maxi (continues et en pointe), exposition à l’ozone, aux UV, aux projections chaudes.
Données à transmettre à notre Bureau d’Études
- Longueurs Lmin et Lmax (ou course et longueur au montage)
- Diamètres de fixation aux deux extrémités et diamètre de la tige ou de l’arbre
- Encombrement extérieur maximal disponible
- Débattement angulaire ou radial éventuel
- Fréquence et vitesse de cycle
- Fluides et agents extérieurs, températures de service
- Mode de fixation souhaité
- Quantités prévues (prototype, présérie, série annuelle)
2. Soufflet moulé ou soufflet trempé (PVC, silicone) : comparatif
Le procédé de fabrication est un choix technique et économique. Il dépend des contraintes mécaniques et thermiques, des fluides en présence, des quantités et du budget d’outillage.
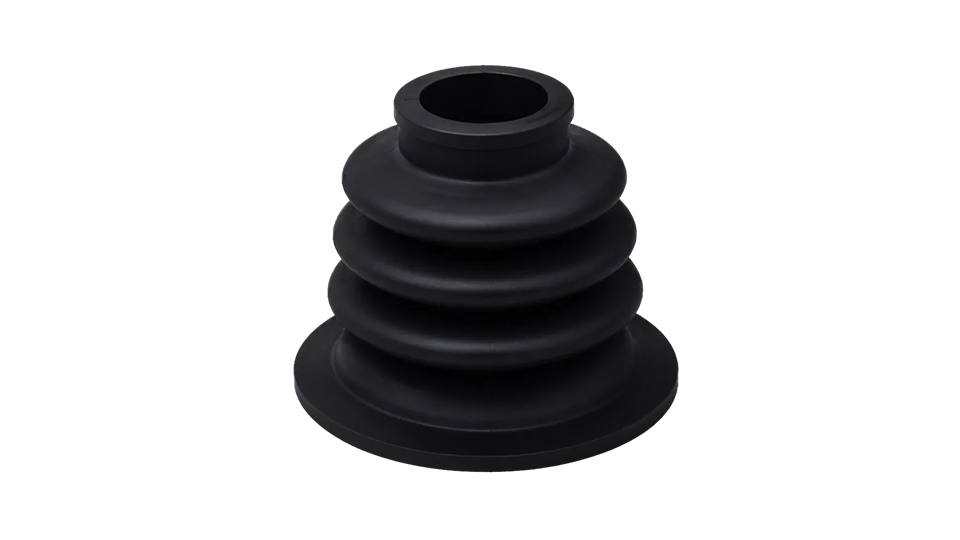
Les soufflets moulés par compression ou injection
Le mélange élastomère (NBR, EPDM, CR, FKM, HNBR, silicone…) est vulcanisé sous pression et en température dans un moule acier :
- Avantages : bonne tenue en fatigue dynamique, bonne résistance à la déchirure, épaisseurs de paroi maîtrisées par l’outillage, tolérances dimensionnelles selon ISO 3302-1, et accès à des mélanges adaptés aux fluides agressifs (FKM, HNBR, fluorosilicone).
- Contraintes : investissement dans un moule et délai de réalisation de l’outillage.
Les soufflets réalisés par trempage (plastisol PVC ou dispersion silicone)
Une forme métallique est plongée dans un bain de polymère liquide, puis le dépôt est gélifié ou réticulé en étuve :
- Avantages : outillage peu coûteux (forme simple), prototypage rapide, pièce souple, sans plan de joint ni bavure.
- Limites en environnement sévère : le PVC plastisol a une tenue thermique limitée et contient des plastifiants qui peuvent être extraits par les huiles et solvants, entraînant une perte progressive de souplesse. Le silicone trempé tient en température mais présente une faible résistance à la déchirure en service dynamique. Pour les deux procédés, l’épaisseur de paroi est plus difficile à maîtriser entre sommets et fonds de pli.
Tableau comparatif
| Critère | Soufflet moulé (compression / injection) | Soufflet trempé PVC | Soufflet trempé silicone |
|---|---|---|---|
| Procédé | Vulcanisation sous presse dans un moule acier | Trempage en plastisol PVC | Trempage en dispersion silicone |
| Coût d’outillage | Moyen à élevé (moule acier) | Faible (forme simple) | Faible à modéré |
| Tenue en dynamique | Bonne, adaptée aux cadences élevées | Faible, perte de souplesse dans le temps | Moyenne, sensible à la déchirure |
| Plage de température | Selon l’élastomère retenu (voir section 3) | Limitée | Étendue |
| Tenue aux huiles et solvants | Bonne à très bonne selon l’élastomère (NBR, HNBR, FKM) | Faible (extraction des plastifiants) | Faible en présence d’hydrocarbures |
| Usage type | Environnements sévères, industrie lourde | Cache-poussière, faibles contraintes | Faibles cycles, environnement propre |
3. Quel élastomère choisir pour un soufflet ?
Le choix du mélange dépend des fluides en contact, des températures de service et de l’exposition extérieure. Les plages de température ci-dessous sont indicatives et varient selon la formulation.
- NBR (nitrile) : hydraulique et mécanique générale. Bonne tenue aux huiles minérales, graisses et carburants. Tenue à l’ozone et aux UV limitée. Environ –30 °C à +100 °C.
- EPDM : applications extérieures, ferroviaire, eau chaude et vapeur (grades vulcanisés peroxyde). Très bonne tenue à l’ozone, aux UV et aux intempéries. Compatible avec les fluides esters phosphates (HFD-R) et eau-glycol (HFC). Incompatible avec les huiles minérales et les hydrocarbures. Environ –40 °C à +140 °C.
- CR (polychloroprène) : compromis entre tenue à l’ozone et aux intempéries et tenue moyenne aux huiles. Usage courant pour les soufflets de mécanique générale. Environ –35 °C à +100 °C.
- FKM (fluoroélastomère) : chimie, pétrochimie, sidérurgie. Très bonne tenue aux huiles, carburants, hydrocarbures aromatiques et à de nombreux acides, jusqu’à +200 °C en continu. Limites : cétones, amines, basse température (environ –20 °C pour les grades standards). EJS dispose d’un grade FKM à base de Viton® GF (Chemours) qui tient à la vapeur.
- Silicone (VMQ) : agroalimentaire et pharmacie (grades conformes FDA et règlement CE 1935/2004), basses et hautes températures, environ –60 °C à +200 °C. EJS dispose d’un grade silicone haute température qui tient à 300 °C, avec des pointes à 315 °C. Tenue limitée aux huiles et à la déchirure.
- HNBR (nitrile hydrogéné) : énergie et offshore. Bonne tenue aux huiles additivées, à l’abrasion et à l’H2S selon les conditions. Environ –30 °C à +150 °C.
4. EJS : conception, moules et fabrication intégrés
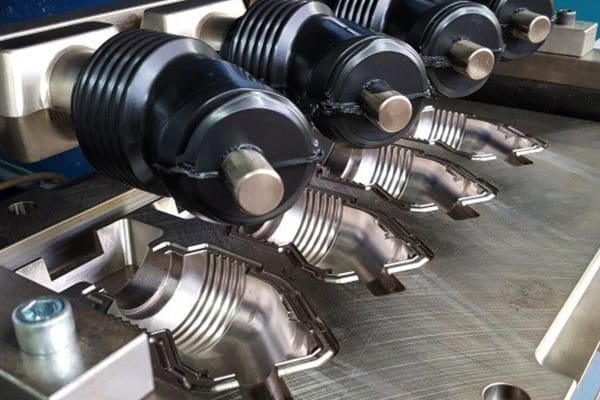
Europe Joints Services fabrique des soufflets moulés en élastomère, du prototype à la série. Les moules sont conçus et réalisés en interne, ce qui permet de maîtriser la géométrie du soufflet et l’outillage au sein d’un même site.
Notre Bureau d’Études vous accompagne sur la cinématique, la géométrie des plis, le choix du mélange et le mode de fixation. La qualification en service (durée de vie, nombre de cycles) est réalisée par le client sur son application, avec notre accompagnement.
Contactez notre Bureau d’Études avec les données de votre application pour une étude de faisabilité.
FAQ : soufflets de protection en élastomère
Pourquoi choisir un soufflet moulé plutôt qu’un soufflet trempé en milieu industriel ?
Le soufflet moulé est vulcanisé sous pression dans un moule acier, ce qui donne des épaisseurs de paroi maîtrisées et une bonne tenue en fatigue et à la déchirure. Il donne aussi accès à des élastomères résistants aux huiles et aux produits chimiques (NBR, HNBR, FKM). Le PVC trempé perd sa souplesse au contact des huiles, et le silicone trempé résiste mal à la déchirure en service dynamique.
Comment estimer la longueur comprimée (Lmin) d’un soufflet ?
En première approche, Lmin correspond à la somme des épaisseurs des plis comprimés (chaque pli comprimé représente environ deux épaisseurs de paroi) et de la longueur des terminaisons. Le Bureau d’Études ajoute un jeu fonctionnel qui dépend de la géométrie, du matériau et de l’évacuation de l’air. Lmin est donc fixée lors de la conception, à partir des données de l’application.
Dans quels cas utiliser un soufflet fendu ?
Un soufflet fendu, refermé par un système de jonction mécanique ou par collage, se monte sans démonter le vérin, l’arbre ou la rotule. Il est utilisé en maintenance lorsque le démontage serait long. Lorsque l’étanchéité doit être complète ou en cas d’immersion, un soufflet monobloc moulé est à privilégier.
Quelle est la durée de vie d’un soufflet en élastomère ?
Elle dépend de la course, de la fréquence, des températures, des fluides en contact et de l’absence de frottement contre la tige. Il n’existe pas de valeur générale fiable. La durée de vie est qualifiée par le client sur son application, avec l’accompagnement du Bureau d’Études EJS.
Quelles tolérances s’appliquent aux soufflets élastomères moulés ?
Les tolérances dimensionnelles des pièces en caoutchouc moulées sont définies par la norme ISO 3302-1. La classe M3 est couramment retenue pour les soufflets. La classe M2, plus serrée, s’applique aux cotes fonctionnelles, par exemple les portées de fixation.
Loïc Jodet
Emilie BE